English
 日本語
 中文


配管用ステンレス鋼製フランジの種類・グレードと選定ガイド
 2026.09.04
 業界ニュース
コンテンツ
公称同一の DN50 (2 インチ) フランジに対して 2 つの見積もりが届きます。304 の平溶接スリップオンと 316L の突合せ溶接タイプの見積もりは著しく高くなります。単価だけで選択すると、沿岸プラントで 2 つの冬の間に穴が開くフランジや、穴あけ規格が一致しないために相手のバルブにボルトで固定されないフランジがプロジェクトで完成することになります。
まず結論を述べます。価格について議論する前に、3 つの質問に答えてステンレス鋼製フランジを選択してください。つまり、パイプにどのように取り付けられるか、媒体や環境が金属に与える影響、そして嵌合するフランジやバルブがどの規格に従っているかということです。これらの答えが一致すると、正しく取り付けられたジョイントは数十年間完全な圧力を保持し、メンテナンスのためにきれいに分解できます。どれかが欠けていると、通常、水圧試験での漏れ、計画外の停止、または部品よりもはるかに高い費用がかかる再作業が発生します。
配管システムにおけるステンレス鋼フランジの役割
ステンレス鋼のフランジは、パイプ、バルブ、継手、および容器にパイプを接続する、標準化されたボルト穴パターンを備えた機械加工または鍛造リングです。形成されるジョイントはガスケットで密閉されており、完全に取り外し可能です。そのため、ポンプ ノズル、ストレーナ、コントロール バルブ、機器の接続など、ラインの検査、洗浄、またはコンポーネントの交換が必要な場所にフランジが表示されます。
リングは 3 つの役割を果たします。ボルト荷重でフェースが歪まない十分なボディ強度を持って接合します。面とガスケットは表面全体にわたって接触応力を保持する必要があるため、シールが行われます。表面仕上げと面の種類は技術的な詳細であり、外観上のものではありません。また、それは位置を合わせており、多くの場合、設置時にバルブと機器の位置を合わせるための基準として機能します。ステンレス鋼は、湿気、塩化物、または洗浄用化学薬品が発生する場所や、単なる塗装ではなく材料自体が腐食しない状態を維持する必要がある医療機器などの衛生重視の分野では、コーティングされた炭素鋼よりも使用されています。
5 種類のフランジとそれぞれの適合場所
サプライヤーはステンレス鋼フランジをパイプへの接続方法に応じて分類しており、その選択によって設置コストと長期信頼性の両方が決まります。 5 つのタイプでほとんどの工業仕様をカバーします。
要求の厳しいライン向けの突合せ溶接フランジ
突合せ溶接フランジには、完全溶け込み突合せ溶接でパイプに接合された長いテーパーハブが付いています。フランジの厚さからパイプ壁への滑らかな移行により、応力が集中するのではなく分散され、これが高圧、高温、熱サイクル、および振動に対するデフォルトとなります。また、最も高価な標準タイプでもあり、取り付けにはより多くの機械加工と熟練した溶接が必要です。
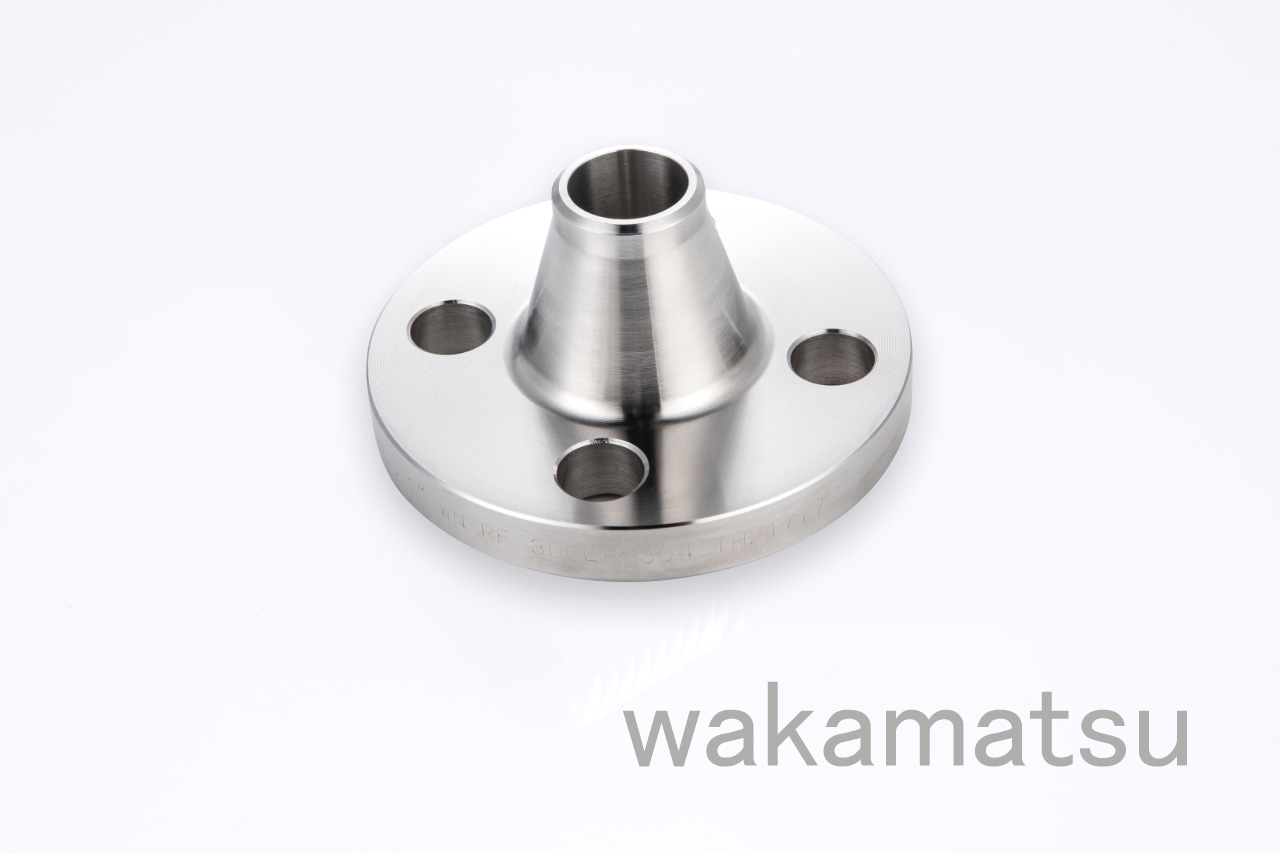 高圧配管用ネック付突合せ溶接フランジ 完全溶け込み突合せ溶接によって結合された長いテーパーハブを備えたこのフランジは、応力をパイプ壁にスムーズに分散させ、高圧、高温、循環サービスラインに最適な選択肢となっています。 製品を見る→
簡単に組み立てられる平坦溶接フランジ
ASME 市場では一般にスリップオンと呼ばれる平溶接フランジはパイプ上をスライドし、内側と外側の 2 つのすみ肉溶接を行います。取り付けは容易で、取り付けも迅速に行えるため、部品コストと人件費が抑えられます。トレードオフは疲労強度の低下であるため、過酷な周期的使用ではなく、公共用水、圧縮空気、および一般的なプロセス ラインに適しています。
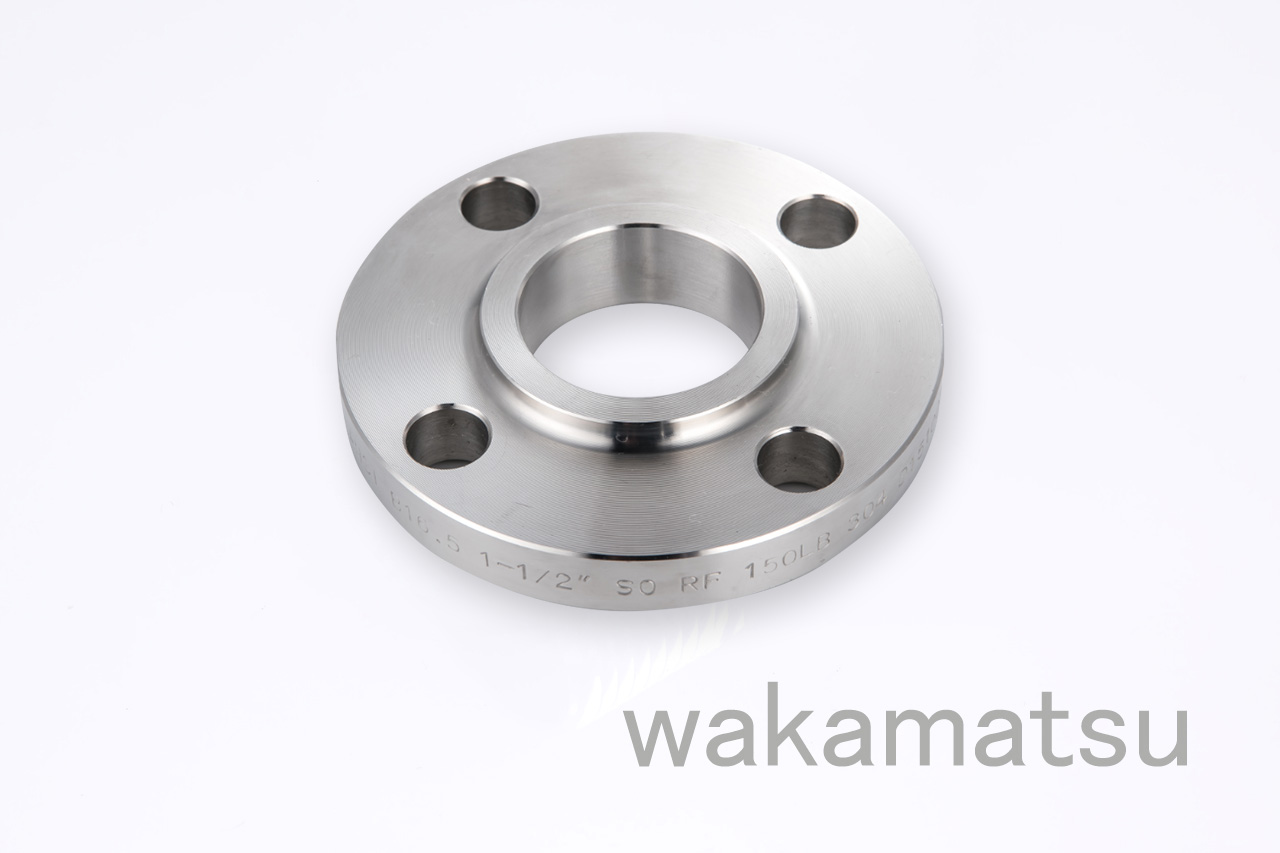 一般プロセスライン用ネック付平溶接フランジ 2 つの隅肉溶接でパイプ上をスライドするスリップオン スタイルのフランジは、低コストで寛容な取り付けと迅速な取り付けを提供し、水道、圧縮空気、および一般的なプロセス ラインに最適です。 製品を見る→
小口径接続用ソケット溶接フランジ
ソケット溶接フランジは、機械加工された凹部内にパイプを受け入れ、通常は DN50 (2 インチ) 以下の小さな穴に 1 つの外部すみ肉溶接を必要とします。ソケットは挿入深さを制御し、高圧の細いラインでの位置合わせを簡素化します。注意点が 1 つあります。パイプとショルダーの間の隙間には液体が閉じ込められる可能性があるため、隙間のステンレス鋼を攻撃する媒体には適していません。
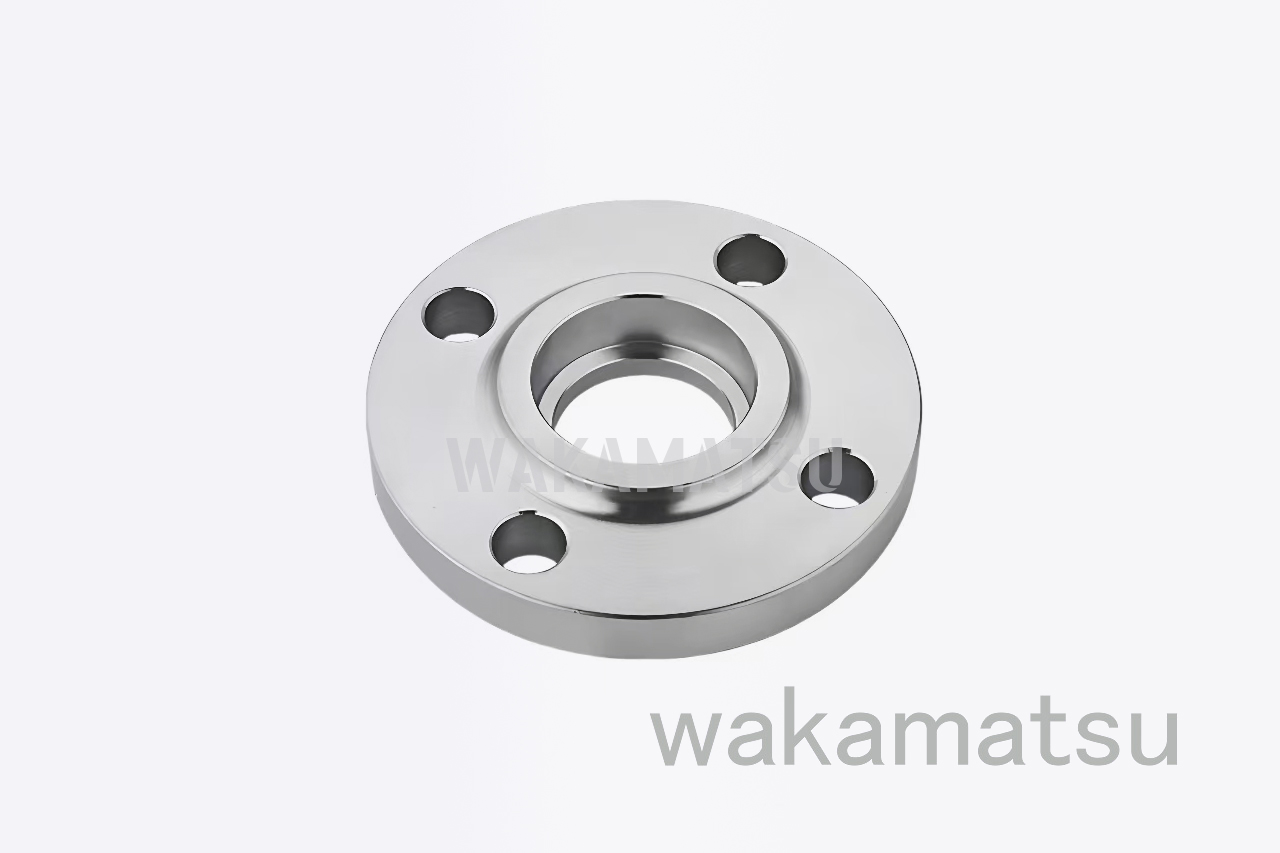 小口径高圧ライン用ソケット溶接フランジ このパイプは機械加工されたソケットに収まり、外部隅肉溶接が 1 つだけ必要なため、DN50 以下の小さな穴の位置合わせが簡単になりますが、隙間があるため隙間腐食性の媒体には適していません。 製品を見る→
ルーズプレートとブラインドフランジ
ルーズ プレート フランジは、溶接されたスタブ エンドと自由に回転するバッキング フランジを組み合わせ、ボルト穴の位置合わせをほぼ簡単にします。固定ボルト パターンを持つ機器や、頻繁に解体されるラインで役立ちます。 BL (ブラインド) フランジはパイプ端または容器ノズルを閉じ、その面全体に全圧力がかかるため、同じクラスの他のタイプよりも厚くなります。
| フランジタイプ | 接続方法 | 最適な用途 | 主な注意事項 |
|---|---|---|---|
| 突合せ溶接(ウェルドネック) | ハブを貫通する完全溶け込み突合せ溶接 | 高圧および高温、周期的および振動ライン | 部品コストが高く、溶接スキルが必要 |
| 平坦溶接(スリップオン) | パイプはスライドして入ります。内部および外部すみ肉溶接 | 水、空気、および一般ユーティリティのプロセスライン | ウェルドネックより疲労強度が低い |
| ソケット溶接 | くぼみにパイプを入れます。単一の外部すみ肉溶接 | 高圧で約 DN50 までの小口径 | ソケットの隙間に腐食性媒体が閉じ込められる可能性がある |
| ルーズプレート(ラップジョイント) | スタブ端上で回転するバッキング フランジ | 頻繁な解体。ボルトの位置合わせがおかしい | バッキングリングの材質は使用条件に適合する必要があります |
| BL(ブラインド) | ラインエンドを閉じるボルト固定されたソリッドプレート | ライン終端、容器ノズル、将来の提携 | 完全な圧力を確認します。厚さはクラスと一致する必要があります |
材料グレード: 304/316 の決定
ほとんどのステンレス鋼フランジは、2 つのファミリーのいずれかで購入されます。 304/304L は、約 18% のクロムと 8% のニッケルを含み、水、蒸気、空気、および中性製品に汎用的に選択されます。 316/316L には 2 ~ 3% のモリブデンが添加されており、沿岸設備、汽水冷却水、塩素化洗浄剤、および多くの酸性プロセスなどの塩化物環境における孔食および隙間腐食に対する耐性が著しく向上します。実行可能な経験則: 乾燥状態またはわずかに湿った状態が続く場合は 304 を使用し、塩化物や強力な洗浄剤が現れたらすぐに 316L にステップアップします。
L 接尾辞は溶接構造に重要です。低炭素は、鋭敏化したステンレス鋼の粒界腐食の背後にあるメカニズムである熱影響部での炭化物の析出を防ぎます。ほとんどのフランジは溶接されるため、仕様で高温強度の H グレードが意図的に要求されない限り、304L または 316L がデフォルトとなります。
管理すべき調達リスクはグレードの代替です。使用中に「ステンレス」フランジが錆びる一般的な原因は、材料の混合またはラベルの誤りです。出荷ごとにヒート番号に関連付けられた工場テストレポートを要求し、ポータブル PMI アナライザーで重要なロットをスポットチェックします。文書化することで、後で自分の顧客に対して資料を弁護することができます。
規格、圧力クラスおよびフェーシングの種類
寸法基準により、2 つのフランジが実際にボルトで結合されるかどうかが決まります。 ASME B16.5 は NPS 24 までのサイズをカバーしており、アメリカ大陸とアジアの大部分で主流となっています。 10K および 20K 定格の JIS B2220 は日本市場の工場では標準です。欧州における PN 評価ルールを含む EN 1092-1。圧力クラスはジョイントの両側で一致する必要があります。標準の混合は現場でよくある問題です。ボルト穴は近いように見えますが、ボルトの円が数ミリメートルずれており、アセンブリが閉じません。
顔の部分も見逃されがちなディテールです。盛り上がった面はガスケットの圧力を集中させます。これはスチール システムのデフォルトです。鋳鉄などの脆い材料に対しては平らな面が選択されます。この場合、盛り上がった面ではボルト締め時に相手に亀裂が入る可能性があります。ガスケットの材質、ボルトのグレード、およびトルク順序によってシーリング システムが完成するため、適切に加工されたフランジであっても、ガスケットが間違っていると漏れが発生します。
漏れや遅延を防ぐ購入チェックリスト
注文書を発行する前に、このリストを確認してください。各項目は、水圧試験または試運転時に定期的に現れる故障モードにマッピングされます。
- フランジタイプを固定する前に、配管スケジュールと外径に合わせて取り付け方法を確認してください。
- 呼び径だけでなく、穴あけ加工やボルト円を確認して、相手側のフランジやバルブの寸法規格や圧力クラスを確認してください。
- 正確なグレードと L バリエーションを指定し、ヒート番号を参照した工場試験証明書が必要です。
- 対向タイプを確認し、媒体と使用温度の両方に適合するガスケットを選択してください。
- 穴のすきま、ハブの厚み、ボルト穴の位置などの加工寸法を確認します。ボルト締めがスムーズに行われるかどうかは公差によって決まります。
- 溶接と品質管理を計画します。資格のある溶接工、正しいすみ肉溶接または突合せ溶接のプロファイル、溶接後の酸洗いと不動態化を計画します。ハブの溶接欠陥はジョイント漏れの主な原因であり、これについては記事で詳しく説明しています。 溶接欠陥による漏れ .
それぞれの組み合わせが利益を生む場所
業界が異なれば、これらの選択肢のロード方法も異なりますが、同じ 3 つの質問ですべてが解決されます。水処理、化学物質の注入、圧縮空気、および蒸気を実行する一般的な産業施設は、平坦溶接 304 フランジに大きく依存しており、塩化物含有媒体用に 316L を確保しています。医療機器や高純度機器では、多くの場合、VCR タイプのクリーン フロー フィッティングと並んで、滑らかな酸洗いされた表面を持つ 316L が期待されます。防火ラインは取り外し可能なジョイントを採用しているため、ポンプや消火栓の接続を迅速に整備できます。建築装飾では、目に見えるフランジ接続は強度だけでなく仕上げと耐食性も重視して選択され、グレードの一貫性が美的決定の一部となります。
バルブ、突合せ溶接継手、コネクタと同じメーカーからフランジを調達すると、すべてのコンポーネントを最初から 1 つの規格および圧力クラスに対して指定できるため、マッチングが簡単になります。上海若松金属製品は、2003 年以来、上海でステンレス鋼のフランジと配管コンポーネントを機械加工し、ISO 9001 認定の品質システムの下で CNC 装置に取り組んでおり、日本、ヨーロッパ、南北アメリカ、東南アジアのバイヤーに製品を供給しています。全コンポーネント範囲は、次のサイトで確認できます。 同社のステンレス鋼製品の総合サイト — そして、注文前にタイプ、グレード、規格がすべて揃っている場合、そのジョイントがパンチ リストに表示されることはほとんどありません。


- 電話: +86-21-59261529
- メール: sales@sh-wakamatsu.com
- メール: panhy@sh-wakamatsu.com
- 住所: 中国上海市金沢鎮工業団地B3工場
著作権 © 上海若松金属製品株式会社
全著作権所有。カスタムステンレス鋼管継手メーカー・サプライヤー